
E-mail: ncjt@zjncjt.com


20-tonová grafitizačná pec Acheson dokáže udržať plný výkon 24 až 40 hodín a potom potrebuje päť až sedem dní chladenia, kým ju niekto otvorí. Špičková teplota je hlavné číslo, ale o nákladoch na tonu rozhodujú tri pokojnejšie veci: typ pece, stav izolácie a tvar profilu výkonu.
Dva obchody s rovnakým programom 2800 °C sa môžu líšiť o 30 percent v kilowatthodinách na tonu. Medzera zvyčajne nie je transformátor. Ide o stlačenú grafitovú plsť, predimenzovanú chladiacu slučku alebo prípojnicu dimenzovanú na kratšiu pec.
Krátka verzia
Grafitizácia je preskupenie v tuhom stave, nie krok tavenia. V koksu alebo prekurzore z tvrdého uhlíka sú grafénové vrstvy zhruba paralelné, ale nesprávne zarovnané, s rozstupom medzi vrstvami blízko 3, 44 Á. Udržujte materiál nad približne 2200 °C a vrstvy rotujú do registra. Vzdialenosť klesá smerom k 3,354 Á, výška kryštálov rastie a nasledujú fyzikálne vlastnosti: elektrický odpor môže klesnúť o faktor tri až desať, tepelná vodivosť stúpa a síra, dusík a prchavé kovy opúšťajú mriežku.
Toto dvojité pôsobenie, usporiadanie kryštálov plus čistenie, je dôvodom, prečo jeden typ pece slúži dvom trhom. Výrobcovia batériových anód nakupujú proces kvôli kapacite a účinnosti prvého cyklu. Výrobcovia elektród a rekarburizátorov ho kupujú pre vodivosť a obsah popola.
Pri teplote nižšej ako 2200 °C sa rad vrstiev sotva rozvíja; medzi 2600 a 3000 °C sa krivka splošťuje, zatiaľ čo dopyt po energii neustále rastie. Komerčný sweet spot sa zvyčajne nachádza tam, kde je splnená špecifikácia, nie pri najvyššom čísle, ktoré môže pec prežiť.
Dominujú tri rodiny: odporové koksové lôžko okolo vsádzky (Acheson), jednosmerný prúd prechádzajúci cez sériovo zapojené obrobky (interné-sériové) a grafitové vykurovacie články alebo rúrky vo vnútri izolovanej horúcej zóny (skriňové a vákuové konštrukcie). Hustota prúdu, opotrebovanie elektródy a rovnomernosť teploty sa medzi nimi výrazne líšia.
Otvorené lôžko Acheson spaľuje časť vlastného uhlíkového obalu. Vákuové alebo argónové tienenie chráni grafitové ohrievače, udržuje kyslík mimo náplne a umožňuje odčerpanie prchavých látok namiesto ich opätovného ukladania na produkt.
Grafitová plsť a tuhá grafitová doska tvoria horúcu plochu, karbón vystužený uhlíkovými vláknami preberá nosnú úlohu a hliníkové alebo mullitové vlákno s mikroporéznou záložnou vrstvou chráni škrupinu. Každý milimeter degradovaného horúceho materiálu sa prejaví ako teplota plášťa.
Termočlánky typu C dosahujú približne 2300 °C v čistých, neoxidačných podmienkach. Okrem toho sú praktickou voľbou dvojfarebné pyrometre a optika so zafírovými vláknami a ich zameriavacie dráhy musia zostať bez dechtu a kovových výparov.
Pre pilotné práce, purifikačné štúdie a malé C/C kompozitné diely je obvyklým vstupným bodom grafitom vyhrievaná vákuová komora, pretože kombinuje kontrolovanú atmosféru s merateľnou horúcou zónou.
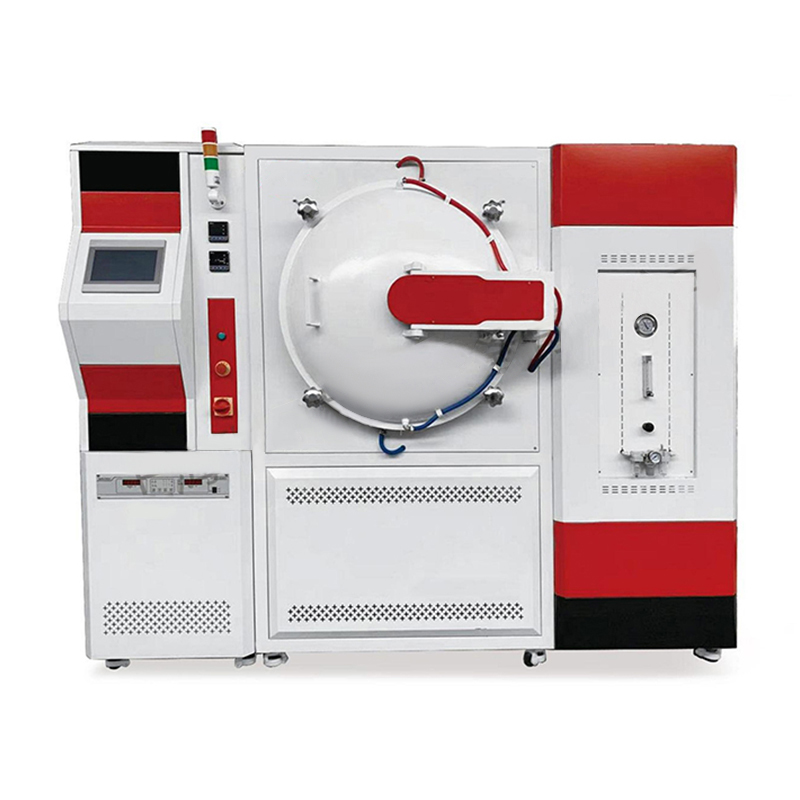 Vákuová uhlíková rúrová pec Táto vákuová uhlíková rúrová pec je vysokoteplotná pec s vysokým vákuovým odporom s grafitovým vykurovacím prvkom. Maximálna teplota môže dosiahnuť 2000°C-2300°C.... Zobraziť produkt →
| Typ pece | Typický náboj | Špičková teplota | Čas cyklu | Energia na tonu | Najlepšie sedí |
|---|---|---|---|---|---|
| Acheson | 10–60 t prášku alebo elektród v koksovom lôžku | 2500-3000 °C v jadre | 5–15 dní vrátane chladenia | 3500 – 5500 kWh | Veľkoobjemový výstup anódy a nauhličovača, kde sú investičné náklady dôležitejšie ako účinnosť |
| Interný-sériový | Elektródové stĺpce zapojené do série | 2800-3000 °C | 2-5 dní | 2800 – 3800 kWh | Grafitové elektródy s veľkým priemerom vyžadujúce rovnomernosť a nižšiu stratu elektródy |
| Krabicového typu | Prášok v sádroch alebo podnosoch, 1–10 t | 2500–3000 °C | 2–6 dní | 3000 – 4500 kWh | Anódový materiál batérie v malých a stredných dávkach s prísnou kontrolou kontaminácie |
| Nepretržitý | Prášok podávaný cez vyhrievaný kanál | 2400-3000 °C | Nepretržitý, hours of residence | 2500-3500 kWh | Veľkoobjemové anódové linky so stabilnými triedami a stabilnou kvalitou podávania |
| Vákuová alebo atmosférická grafitová pec | 1 kg–1 t s grafitovými ohrievačmi | 2000 až 3000 °C | 6-36 hodín | Neporovnateľné, malosériové clo | Pilotné testy, čistenie, C/C kompozity, výskumné vzorky |
Údaje meračov z dávkových cyklov sa zriedka zhodujú s predajnou brožúrou. V dobre fungujúcej Achesonovej alebo skriňovej peci je užitočná vykurovacia práca menšinou vstupnej energie a najväčšou návratnou stratou je teplo odvádzané chladiacou vodou a žiarením počas dlhého ochladzovania.
Indikatívne rozdelenie energie v cykle dávkovej grafitizácie
Niekoľko čísel, ktoré stojí za to sledovať, ktoré sa zriedka objavujú na hárku so špecifikáciami:
Dopytu už nedominuje len oceľ. Lítium-iónový anódový materiál absorboval najväčší podiel nových stavieb pecí a tento posun zmenil to, čo kupujúci požadujú: prísnejšie limity kontaminácie, kontrolované atmosféry a záznamy šarží, ktoré prežijú audit.
Špeciálny segment je malý v tonách, ale náročný na vybavenie: vákuová tesnosť, kontrola čiastočného tlaku a materiály horúcej zóny, ktoré neuvoľňujú častice na diel. To je rovnaká logika, ktorá sa používa pri výbere izolácie vákuovej pece, kde je horúca zóna navrhnutá okolo odplynenia, nielen teploty.
Začnite od špecifikácie produktu a postupujte smerom k peci, nie naopak. Režim 2600 °C a režim 2900 °C môžu zdieľať pec, ale nie prevádzkové náklady, a požiadavka na čistotu 50 ppm popola zvyčajne úplne vylučuje otvorené koksové lôžko.
Pri návratnosti je aritmetika tupá. Anódová grafitizácia bežne spotrebuje 2500 až 4500 kWh na tonu v závislosti od typu pece. Pri priemyselnej tarife 0,08 USD za kWh, čo je 200 až 360 USD za tonu samotnej elektriny, takže zníženie strát škrupiny a chladenia o 15 až 25 percent vráti modernizáciu izolácie za približne 6 až 14 mesiacov na vyťaženej linke. Ak váš procesný reťazec začína zelenými telesami obsahujúcimi spojivo, predchádzajúci krok nastaví hustotu grafitizačného cyklu, ktorý zdedí.
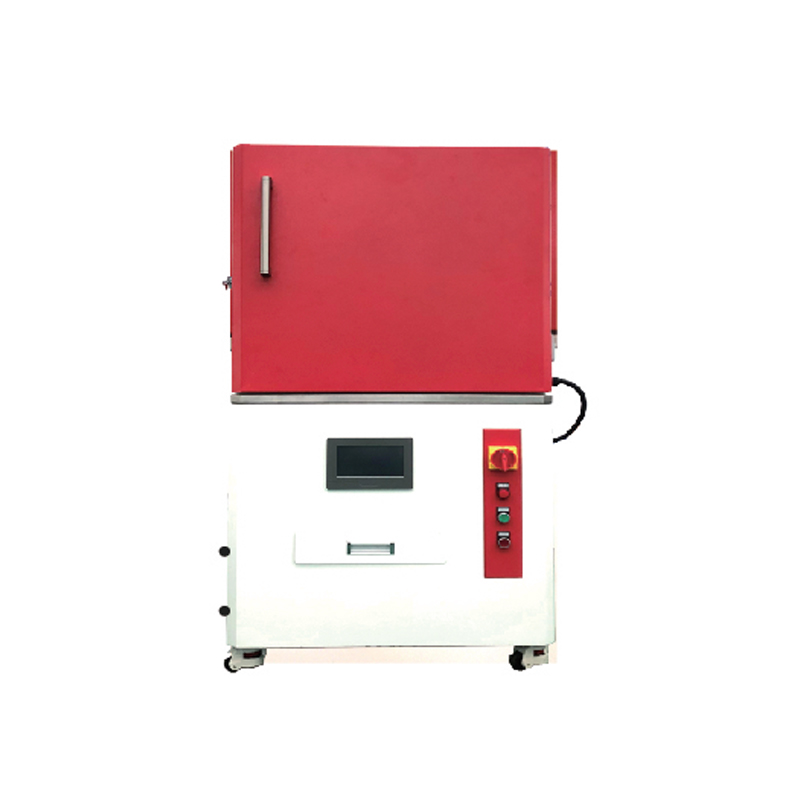 Vysokoteplotná odpojovacia a spekacia pec Naša vysokoteplotná pec na odstraňovanie spojiva je pec s cyklom vyvinutá našou továrňou na základe rozkladu a absorpcie podobných medzinárodných produktov. D... Zobraziť produkt →
Väčšina problémov s pecou sa prejavuje skôr pomalým posunom než náhlou poruchou. Pri každej kampani sledujte tri indikátory: teplotu plášťa v pevných bodoch, výstupnú teplotu chladiacej vody pri stálom výkone a čas potrebný na dosiahnutie nastavenej hodnoty. Nárast teploty škrupiny o 20 °C v priebehu dvoch kampaní je líniový rozhovor, nie chyba senzora.
Výmena grafitovej plsti a tuhej izolácie je zvyčajne spôsobená stláčaním, kontamináciou z kovových pár a poškodením pri manipulácii počas nakladania. Tam, kde sa horúca plocha nachádza v rozsahu 1300 až 1600 °C, oxid hlinitý alebo mullitové vlákno a mikroporézna záložná vrstva za grafitom robia ťažkú prácu studenej tvári. Je tu pokrytá všeobecná logika prispôsobenia izolácie atmosfére pece a teplote sprievodca izolačnými materiálmi pre vákuové pece a rovnaké pravidlá výberu platia aj pri prestavbe grafitizačnej horúcej zóny.
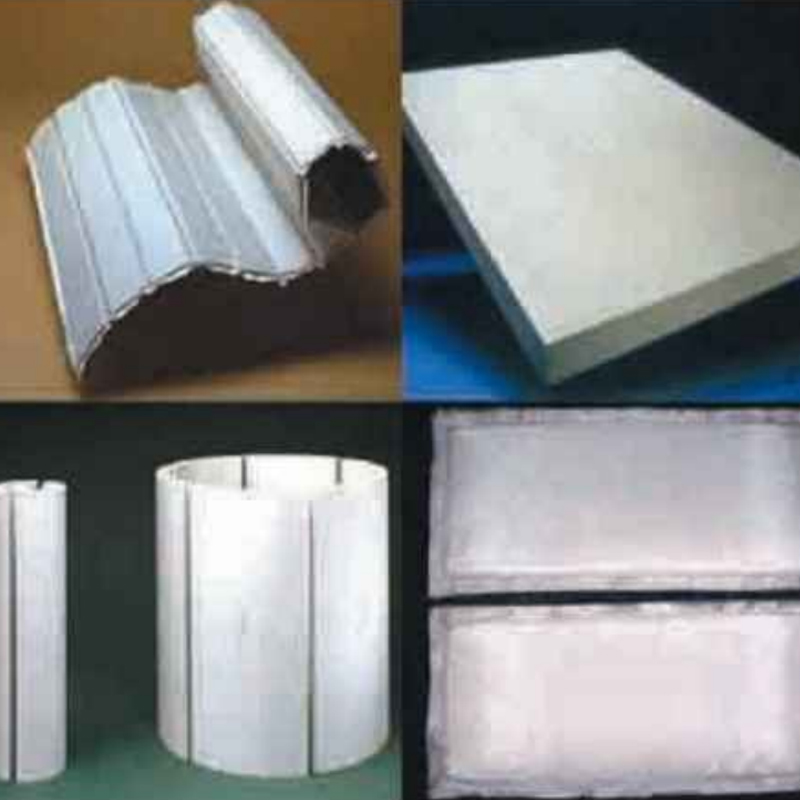 Nano mikroporézna izolačná doska Nanoizolačné kompozitné materiály sa vyrábajú kombináciou nanoporéznych materiálov s materiálmi chrániacimi pred teplom prostredníctvom špeciálneho procesu. Ich tepelná vodivosť je... Zobraziť produkt →
Súlad je miesto, kde sa nová kapacita najčastejšie zastaví. Odpadový plyn z grafitizácie nesie oxid siričitý, oxid uhoľnatý, dechtovú hmlu a jemné uhlíkové častice, takže návrh extrakcie a znižovania emisií musí byť zvyčajne schválený ešte pred objednaním pece. Vodné chladiace okruhy sú zvyčajne s uzavretou slučkou s detekciou netesností a vysokoprúdové sekcie vyžadujú obvyklé ohraničenie oblúkových zábleskov, izolované nástroje a tepelné zobrazovanie ako súčasť plánovanej rutiny. Dodávatelia, ktorí tvrdia, že sú v súlade s normou ISO 9001 alebo CE, by mali byť schopní preukázať čísla a rozsah certifikátov, pretože rozsah často pokrýva skôr elektrickú bezpečnosť ako výkon pri vysokých teplotách.
Ak si vezmete jeden nápad z tejto stránky, urobte postupnosť. Najprv prispôsobte typ pece produktu, potom navrhnite horúcu zónu a izoláciu a až potom dohodnite napájanie podľa reálneho cyklu. Číslo maximálnej teploty je najľahšie dosiahnuteľná časť špecifikácie a najjednoduchšia časť, ktorú možno preplatiť za každý deň prevádzky pece.
Introduction: Materiál hliníkovo-silikátových drevovláknitých dosiek je v súčasnosti vysoko výkonný izolačný materiál. Hliníková silikátová drevovláknit...
Introduction: Výrobky z hlinitokremičitanových žiaruvzdorných vlákien sa vyrábajú selektívnym spracovaním pyroxénu, tavením pri vysokej teplote, vyfukovaním n...
Introduction: 1、 Tvarované obloženie pece z keramických vlákien pre dosku z keramických vlákien s vysokým obsahom oxidu hlinitého Tvarované obloženie pece...

Podnik integrujúci dizajn, výskum a vývoj, výrobu, predaj a inžinierske služby. Výrobcovia dosiek z keramických vlákien, Riešenia vákuového tepelného spracovania v Číne.
Phone: +86-13967261180
+86-17858398898
Email: ncjt@zjncjt.com
Arlen@zjncjt.com
Tel: +86-572-8295956
Add: Wulintou, dedina Tangbei, mesto Leidian, krajina Deqing, mesto Huzhou, provincia Zhejiang, Čína
Autorské práva © 2024 Zhejiang Nengcheng Crystal Fiber Co., Ltd. Všetky práva vyhradené.
